-
鋼タンク に 溶かさ れ た ガラス (704)
-
ステンレス鋼 タンク (434)
-
融合はエポキシ タンクを結んだ (592)
-
鋼鉄タンク (321)
-
アルミニウム ドームの屋根 (1336)
-
廃棄物 貯蔵 タンク (237)
-
溶接された鋼タンク (457)
-
圧力容器 (295)
-
嫌気性のダイジェスター (202)
-
産業水漕 (349)
-
ガラスで覆われた鉄タンク (180)
-
ボルトで固定された鋼鉄タンク (389)
-
沈積物の貯蔵タンク (115)
-
バイオガスの貯蔵タンク (173)
-
流出物 貯蔵タンク (133)
-
農業用水貯蔵タンク (179)
-
消防水タンク (166)
-
穀物 貯蔵 所 (146)
-
バイオガス プロジェクト (424)
-
排水処理のプロジェクト (1410)
-
双面膜 の 屋根 (223)


|
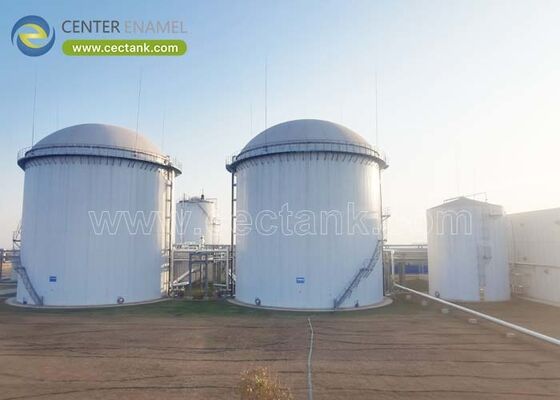
玻璃型 無酸素 原子炉 輸出 準備 し て いる 船 や 輸送 物 と 到着 物
| 起源の場所: | 中国 |
| ブランド名: | CEC TANKS |
| 証明: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| モデル番号: | W |
| 最小注文数量: | 1セット |
| 価格: | $5000~$20000 one set |
| パッケージの詳細: | 各 2 枚の鋼板の間に PE ポリフォーム;木製パレットと木製 |
| 受渡し時間: | 入金受領後10-30日 |
| 支払条件: | LC、T/T |
| 供給の能力: | 月60セット |
|
詳細情報 |
|||
| 起源の場所 | 中国 | ブランド名 | CEC TANKS |
|---|---|---|---|
| 証明 | ISO 9001:2008, AWWA D103 , OSHA , BSCI | モデル番号 | W |
| タンク本体色: | ダークグリーン / カスタマイズ可能 | 腐食の完全性: | 素晴らしい |
| 鋼板の厚さ: | 3mm~12mm、タンク構造による | 耐薬品性: | 素晴らしい |
| パネルのサイズ: | 2.4M * 1.2M | お手入れ簡単: | 滑らか、光沢、不活性、癒着防止 |
| ハイライト: | 硝子体嫌気性反応器エクスポーター,無酸素反応炉の排水処理,輸送準備中のガラスの原子炉 |
||
製品説明
ガラスライニング嫌気性反応器輸出業者:何を積み込み、何を運び、何が完成品として届くか
嫌気性反応器は大型であり、大型プロセス容器の輸送にはコストがかかります。道路トレーラーに収まる直径に溶接された消化槽は妥協策ですが、プロセスが実際に必要とする直径に作られたものは、特別な輸送手配なしでは全く輸送できないことがほとんどです。これが、輸出される嫌気性処理能力においてボルト締め構造が主流である静かな理由です。反応器はコンテナに梱包できる鋼板から製造され、プロセスが必要とする大きさで、道路網が許容する大きさにとらわれずに納品されます。地元に製造拠点がない市場のプロジェクト開発者にとって、この違いがプロジェクトが商業規模で建設可能か否かを決定します。
この文脈における「ガラスライニング」とは、820〜930℃で鋼に融着されたガラスフリットを指し、消化槽内部の硫化物リッチで弱酸性の環境に対して不活性な反応器表面を提供します。石家荘正中科技有限公司(Center Enamel)は、2008年以来、100カ国以上にボルト締めガラスライニング鋼製反応器を輸出し、約200件のエナメル特許を保有しています。以下は、輸出範囲の実質的な内容です。箱の中身、一緒に輸送される書類、そして最初の鋼板を持ち上げる前に現場で確認が必要な事項です。
1. なぜボルト締め構造は輸出用反応器に適しているのか?
ボルト締め反応器は、工場で仕上げられた鋼板と部品のキットとして出荷されます。これにより、輸送コストが大型溶接済み容器の輸送と比較して桁違いに低下し、現場溶接とその関連する品質リスクがなくなり、専門の溶接チームではなく地元の作業員が監督下で据え付けを行うことができます。
- コンテナ輸送: 鋼板はコンテナ寸法に合わせて梱包されるため、実用的な直径の反応器は、護衛、許可、ルート調査を必要とする異常積載物ではなく、標準貨物として輸送されます。
- 工場管理コーティング: 融着コーティングは、820〜930℃で工場で適用およびテストされます。現場でのコーティング工程はなく、その品質は現地の天候、スキル、または表面処理条件に依存しません。
- 現場溶接なし: フィールド溶接を排除することで、現場での認定溶接工の必要性、溶接後の熱処理および非破壊検査の必要性、そしてスケジュール遅延の最も一般的な原因がなくなります。
- 段階的納品: フェーズごとに設計されたプラントは、フェーズごとに反応器を受け取ることができるため、資本は全額決済時にすべてではなく、能力構築に合わせて展開されます。
- 解体と移設: ボルト締め反応器は解体して再構築できるため、リースされた土地や特定の譲許期間のあるプロジェクトにとって重要です。
2. 輸出範囲には具体的に何が含まれるのか?
最も安価に見える見積もりは、通常、最も範囲が狭いものです。完全な輸出範囲には、容器本体、プロセス貫通部、屋根とガスシステム、熱対策、アクセスと安全、および据え付けパッケージが含まれます。なぜなら、計装ノズルや据え付け工具なしで到着した反応器は節約にならないからです。
- シェルと屋根: 各コースの融着鋼板、指定されたタイプの気密屋根、およびメーカー認定シーラント付きの完全なボルトセット。
- プロセス貫通部: フィードインレット、循環および引き出し接続、加熱コイルまたは熱交換器貫通部、ミキシングノズル貫通部、ガスアウトレット、サンプルおよび計装ポート。すべて工場で成形されています。
- ガスシステムインターフェース: 凝縮水対策付きガスアウトレット、圧力・真空解放装置、指定された場所でのフレームアレスタ、およびプラント設計に合わせたガスラインテイクオフフランジ。
- 熱および混合アイテム: 指定された断熱材とクラッディング、加熱対策、および混合装置またはその取り付け準備。供給の合意された分割によります。
- アクセス、安全、据え付け: マンウェイ、内部および外部のはしご、プラットフォームおよび手すり、およびジャッキまたはリフティングシステム、据え付けマニュアル、工具、および監督。
3. 嫌気性反応器の出荷にはどの書類が必要か?
反応器の出荷は書類で通関されますが、書類は予測可能です。プロジェクトを遅延させるのは書類自体ではなく、信用状が要求するものと輸出業者が受け入れられると想定したものの間の不一致です。
- 商業書類: 商業インボイス、梱包明細書、原産地証明書。HS分類は、港ではなく出荷前に輸入国の関税に対して確認されます。
- 輸送書類: 合意されたインコターム(FOB、CFR、CIF、またはDDP)に一致した船荷証券または航空貨物運送状。指定された場所は正確に記載されます。なぜなら、不正確な場所は両端で紛争を引き起こすからです。
- 技術書類: 一般配置図、鋼板および部品スケジュール、コーティング試験記録、水圧試験記録、材料証明書、および合意された言語での据え付けマニュアル。
- 認証パッケージ: ISO 9001およびISO 45001証明書、欧州ルートが適用される場合のCEおよびEN 1090文書、および輸入業者が要求する国固有の適合性評価。
- 信用状との整合性: 信用状による支払いの場合、信用状が要求するすべての書類は、生産開始前に輸出業者の範囲に記載されている必要があります。なぜなら、出荷後の変更は修正にコストがかかるからです。
| 輸出検討事項 | 注文前に確認すべきこと | 確認しない場合のリスク |
|---|---|---|
| HS分類 | 輸入国と確認された関税コード | 通関保留と予算外の関税 |
| インコタームと指定場所 | FOB、CFR、CIF、またはDDPと正確な場所 | 輸送とリスクに対する責任の紛争 |
| 梱包と保護 | 鋼板の分離、端部保護、コンテナ積載計画 | 輸送中のコーティング損傷とクレーム紛争 |
| 据え付け準備 | ジャッキシステム、工具、マニュアル、監督が含まれるか | 作業員が手段なしで到着する |
| 書類の言語 | 据え付けマニュアルの言語を事前に合意 | 現場で指示に従えない |
エンジニアリング保証とプロジェクトサポート
石家荘正中科技有限公司(Center Enamel)が納品するすべてのタンクは、AWWA D103-09およびEN 1090に準拠して設計されており、シェル、屋根、ノズル負荷の有限要素検証が行われ、ISO 9001およびISO 45001管理下で820〜930℃で融着され、表面の100%にわたって1500Vでホリデーテストが行われ、グレード8.8ボルトとメーカー認定シーラントで組み立てられています。輸出用反応器は、ISO 9001およびISO 45001の下でAWWA D103-09およびEN 1090に準拠して設計され、鋼板の分離と端部保護をコンテナ積載計画に合わせて梱包され、完全な商業、輸送、技術文書セットとともに、契約に含まれる場合は据え付け監督と試運転サポートとともに発送されます。
よくある質問(FAQ)
海上輸送中にコーティングされた鋼板はどのように保護されますか?
鋼板は保護材で分離され、端部は保護され、バンドルは積載計画に合わせて固定されるため、コンテナ内で移動しません。コーティングはフィルムとして塗布されるのではなく鋼に融着されているため、塗装面よりも取り扱いに対する耐性がはるかに高いですが、梱包の規律は依然として重要です。
反応器は地元の作業員によって据え付けることができますか?
はい、それがボルト締め構造の主な利点です。鋼板は、容器に付属のジャッキまたはリフティングシステムを使用して、製造業者が提供する監督者の下で順番に持ち上げられ、ボルト締めされます。現場で認定溶接工は必要ありません。
出荷前にどのような現場準備が必要ですか?
基礎は指定された許容誤差で完成し、硬化している必要があり、アンカー設定が確認されている必要があります。また、コンテナ搬入および据え付け計画で指定されたリフティング機器用のアクセスが必要です。基礎の許容誤差は、据え付け遅延の最も一般的な原因です。
反応器を当社のプロセスと現地の規制に合わせて構成できますか?
はい。容量、アスペクト比、ゾーンごとのコーティングシステム、加熱および混合対策、ガス処理はすべてプロセスに合わせて構成され、設計は市場に応じてEN 1090やユーロコード、またはAWWA D103-09などの現地の規制に合わせて設計できます。