-
鋼タンク に 溶かさ れ た ガラス (896)
-
ステンレス鋼 タンク (434)
-
融合はエポキシ タンクを結んだ (660)
-
鋼鉄タンク (321)
-
アルミニウム ドームの屋根 (1346)
-
廃棄物 貯蔵 タンク (280)
-
溶接された鋼タンク (457)
-
圧力容器 (534)
-
嫌気性のダイジェスター (217)
-
産業水漕 (424)
-
ガラスで覆われた鉄タンク (180)
-
ボルトで固定された鋼鉄タンク (389)
-
沈積物の貯蔵タンク (115)
-
バイオガスの貯蔵タンク (173)
-
流出物 貯蔵タンク (133)
-
農業用水貯蔵タンク (179)
-
消防水タンク (166)
-
穀物 貯蔵 所 (146)
-
バイオガス プロジェクト (424)
-
排水処理のプロジェクト (1882)
-
双面膜 の 屋根 (223)
|
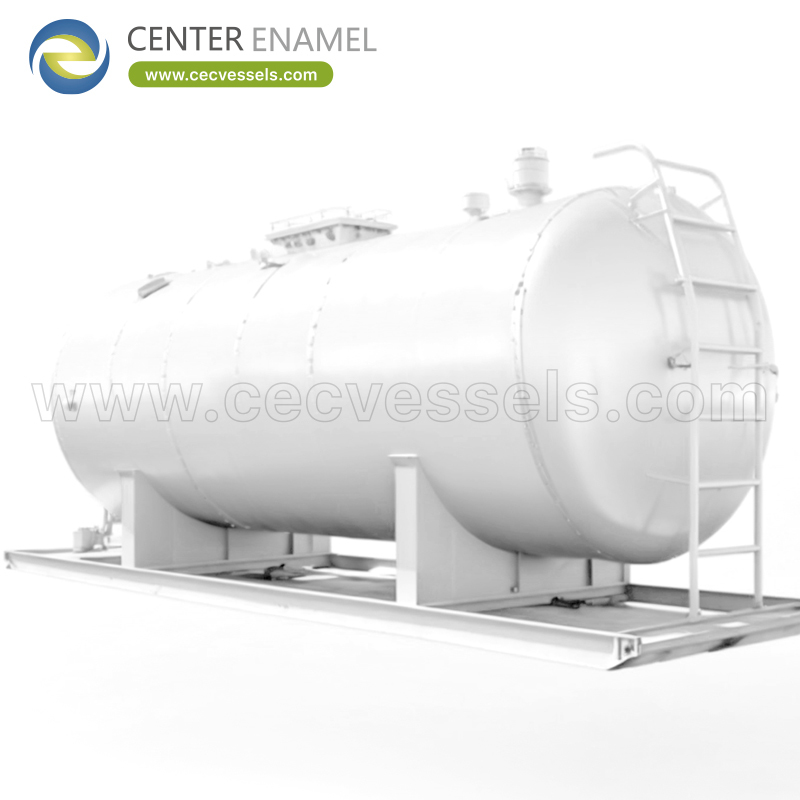
圧力容器はどのように作られるのか 製造手順の説明
| 起源の場所: | 中国 |
| ブランド名: | Center Enamel |
| 証明: | ISO 9001,CE, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001 |
| 最小注文数量: | 1セット |
| 価格: | 2000 |
| 受渡し時間: | 2ヶ月 |
| 支払条件: | LC、T/T |
| 供給の能力: | 200セット/日 |
|
詳細情報 |
|||
製品説明
圧力容器はどのように作られますか?製造工程を解説
圧力容器は、認定された鋼板と成形されたヘッドを、切断、成形、溶接、検査、熱処理、試験、および文書化という管理されたシーケンスを通じて、規格に準拠した圧力境界に加工して作られます。このガイドでは、そのプロセスを段階的に追跡し、品質がどのように組み込まれているかを示します。なぜなら、最終的な検査記録は、それを生み出した工程と同等にしか良くならないからです。材料受入とトレーサビリティ
製造は、ミル証明書を伴う鋼板、ヘッド、鍛造品、およびノズルから始まります。工場では、材質と寸法を確認し、各部品が完成した容器から証明書まで追跡できるように識別子を割り当てます。
トレーサビリティは、その後のすべての基礎となります。材料を追跡できない場合、厚さ計算が実際に使用された鋼材と一致することを示すことができません。
切断、マーキング、および成形
鋼板は、各シェルコースの展開寸法に切断され、溶接用に端部が準備され、コースは所定の直径にロール成形されます。ヘッドは、プレスまたはスピニングによって指定された形状に成形されます。
ロール方向、継手のオフセット、および成形公差は重要です。なぜなら、それらは部品が圧力下でどのように振る舞うか、そして組み立て時にどれだけうまく適合するか、に影響を与えるからです。
仮組と溶接
シェルコースとヘッドは、ジグまたはローラー上で、管理された隙間と位置合わせで仮組され、縦継手と円周継手が溶接されます。内部部品、ノズル、およびサポートは、資格のある手順に従って取り付けられます。
溶接は、資格のある溶接工が資格のある手順を使用して行われ、パラメータは管理および記録されます。縦継手は通常、最も高い負荷がかかり、最も厳密な検査を受けます。
必要に応じた熱処理
一部の材料と厚さでは、残留応力を除去し、靭性を回復するために、溶接後熱処理が必要です。この要件は、規格、材料、および使用条件から生じ、工場側の好みによるものではありません。
熱処理サイクルはチャートで記録され、指定された温度と保持時間に一致する必要があります。これをスキップしたり、誤って記録したりすると、設計が想定した機械的特性が無効になる可能性があります。
非破壊検査
溶接部は、規格および指定された検査レベル(放射線透過試験、超音波探傷試験、磁粉探傷試験、または浸透探傷試験)で要求される方法で検査され、各継手は溶接マップ上のレポートにリンクされます。
設計時に選択された検査レベルは、厚さ計算で使用される継手効率に影響を与えるため、検査は品質ステップであると同時に設計入力でもあります。
圧力試験
完成した容器は、通常、水圧試験で、規格で要求される試験圧力まで試験されます。この試験は、1回の管理された操作で、圧力境界全体の漏れ防止と完全性を実証します。
水が許容されない場合は、気圧試験が使用されます。圧縮ガスははるかに多くのエネルギーを蓄えるため、より厳格な安全管理が必要です。選択された方法と結果は、データブックに記録されます。
銘板、マーキング、および最終記録
試験が成功し、必要な認定検査が行われた後、設計条件、年、製造業者識別情報、および該当する場合はUスタンプやCEマークなどのマーキングが記載された銘板が取り付けられます。
データレポートは、計算、証明書、溶接およびNDT記録、熱処理チャート、および試験結果を1つのファイルにまとめます。銘板だけではなく、そのファイルが適合性の証拠となります。
品質が実際に管理される場所
最終検査では、不良な成形や管理されていない溶接を補うことはできません。ホールドポイント(仮組、溶接前、溶接後、試験前)により、問題がまだ安価に修正できる段階で発見できます。
購入者は、これらの段階がどのように管理され記録されているかを尋ねることで、工場を評価できます。単一の印象的な証明書よりも、複数の容器にわたる一貫した記録の方が良い兆候です。
製造段階とその記録
段階
主要な活動
生成される記録 |
材料受入 |
材質と識別子のチェック |
ミル証明書 / トレーサビリティ |
成形 |
シェルをロールし、ヘッドを成形 |
寸法チェック |
溶接 |
資格のある継手と付属品 |
WPS/PQR、溶接工リスト、溶接マップ |
熱処理 |
必要に応じた応力除去 |
時間-温度チャート |
検査 |
RT / UT / MT / PT |
NDTレポート |
圧力試験 |
水圧または気圧 |
試験記録 |
リリース |
認定サインオフ |
データレポート / 銘板 |
購入者の製造工程チェックポイント |
チェックポイント |
重要性
材料証明書 |
使用された材質を確認 |
溶接マップ |
継手と検査をリンク |
WPS / PQR |
資格のある接合プロセス |
HTチャート |
熱処理を確認 |
NDTレポート |
溶接の完全性を検証 |
試験記録 |
圧力完全性を証明 |
認定サインオフ |
規格ルートを完了 |
結論 |
圧力容器は、認定材料から成形および溶接された部品、検査、熱処理、圧力試験、最終文書化に至るまで、管理された連鎖を経て構築されます。 |
品質は各段階で作り込まれ、リンクされた記録によって証明されます。サプライヤーを評価する際は、単一の証明書ではなく、それらの段階がどのように管理され文書化されているかに注目してください。
センターエナメルについて
センターエナメルは中国に拠点を置く圧力容器およびプロセス機器メーカーであり、化学、石油・ガス、電力、食品、製薬、水処理用途向けにステンレス鋼および炭素鋼の圧力容器、分離器、反応器、熱交換器、貯蔵タンクを製造しています。
同社はASME VIII Div.1、GB/T 150、およびISO 9001の下で稼働しており、EU市場向けにCE/PEDマーキングを供給可能で、材料トレーサビリティ、文書化された溶接手順、NDT、および納品データブックでの水圧試験を提供します。
認証:
ASME、ISO 9001、CE/PED、NSF/ANSI 61、WRAS、ISO 28765、LFGB、BSCI、ISO 45001。
- 規格: ASME VIII Div.1、GB/T 150、EN 13445(仕向地市場で要求される場合)。
- 商業条件: 最小注文数量1台、通常のリードタイム約2ヶ月、L/CまたはT/T。
- よくある質問(FAQ)圧力容器はどのように作られますか?
トレーサブルな鋼板と成形されたヘッドから、溶接、検査、熱処理、圧力試験、および文書化を経て作られます。
最初の製造工程は何ですか?
ミル証明書付きの材料を受け入れて検証し、トレーサビリティを割り当てることです。
材料トレーサビリティはなぜ重要ですか?
容器内の鋼材と設計計算で使用された材質をリンクするためです。
ヘッドはどのように作られますか?
鋼板をプレスまたはスピニングして、指定されたヘッド形状と厚さに成形します。
WPS / PQRとは何ですか?
溶接手順仕様とその溶接手順の適格性確認記録であり、許容可能な接合プロセスを示します。
どの溶接が最も重要ですか?
通常は縦継手です。なぜなら、最も高い圧力応力がかかるからです。
熱処理はいつ必要ですか?
応力除去または靭性のために、規格、材料、および厚さによって要求される場合です。
どのようなNDT方法が使用されますか?
指定された通り、放射線透過試験、超音波探傷試験、磁粉探傷試験、および浸透探傷試験です。
溶接マップとは何ですか?
継手に番号を付け、各継手を手順と検査にリンクする図面です。
容器はどのように試験されますか?
ほとんどの場合、水圧試験で、水が許容されない場合はより厳格な管理下で気圧試験が行われます。
ホールドポイントとは何ですか?
製造を続行する前に検査および承認されなければならない段階です。
銘板には何が記載されますか?
設計条件、年、製造業者識別情報、および該当するマーキングです。
データレポートとは何ですか?
計算、証明書、検査、試験、およびサインオフをまとめたファイルです。
最終検査で製造不良を修正できますか?
いいえ。検査は欠陥を発見しますが、品質は成形と溶接中に作り込まれます。
容器のリードタイムはどのくらいですか?
中国のメーカーからは約2ヶ月ですが、規格、サイズ、検査範囲によって異なります。
推奨CTA:
お客様の用途、圧力、温度、流体のデータとともに
技術的な見積もりをリクエストするか、センターエナメルのエンジニアに規格とコストベースについて相談してください。